2026-09-11
Давайте будем честны: титановая стружка — это не просто отходы. Это «серое золото», которое российские заводы в 2026 году научились превращать в ликвидный актив с пугающей эффективностью. Если вы до сих пор отправляете стружку на переплавку в чистом виде или, что еще хуже, на свалку, вы сжигаете маржинальность своего производства. Главный вопрос, который сегодня задают технологи от Урала до Санкт-Петербурга: какой плотности можно достичь при брикетировании титановой стружки в реальных производственных условиях, а не в стерильных лабораторных отчетах? Ответ может вас удивить: современные гидравлические прессы нового поколения позволяют пробить планку в 4,8–5,2 г/см³, что составляет до 95% от теоретической плотности сплошного титана ВТ1-0. Но дьявол, как всегда, кроется в деталях подготовки сырья и температуре процесса.
Еще пять лет назад инженер мог спокойно сослаться на ГОСТы десятилетней давности, утверждая, что плотность брикета в 3,5–4,0 г/см³ — это предел для стандартного оборудования. Сегодня этот подход выглядит архаичным. Рынок прессового оборудования в России претерпел тектонические сдвиги. Уход западных брендов (таких как немецкие Linder или итальянские производители) стимулировал взрывной рост отечественных разработок и адаптацию китайских промышленных линий под наши реалии.
Мы проанализировали данные с десятков металлообрабатывающих предприятий, внедривших новые линии брикетирования в период с конца 2024 по начало 2026 года. Картина получается неоднозначная, но крайне интересная.
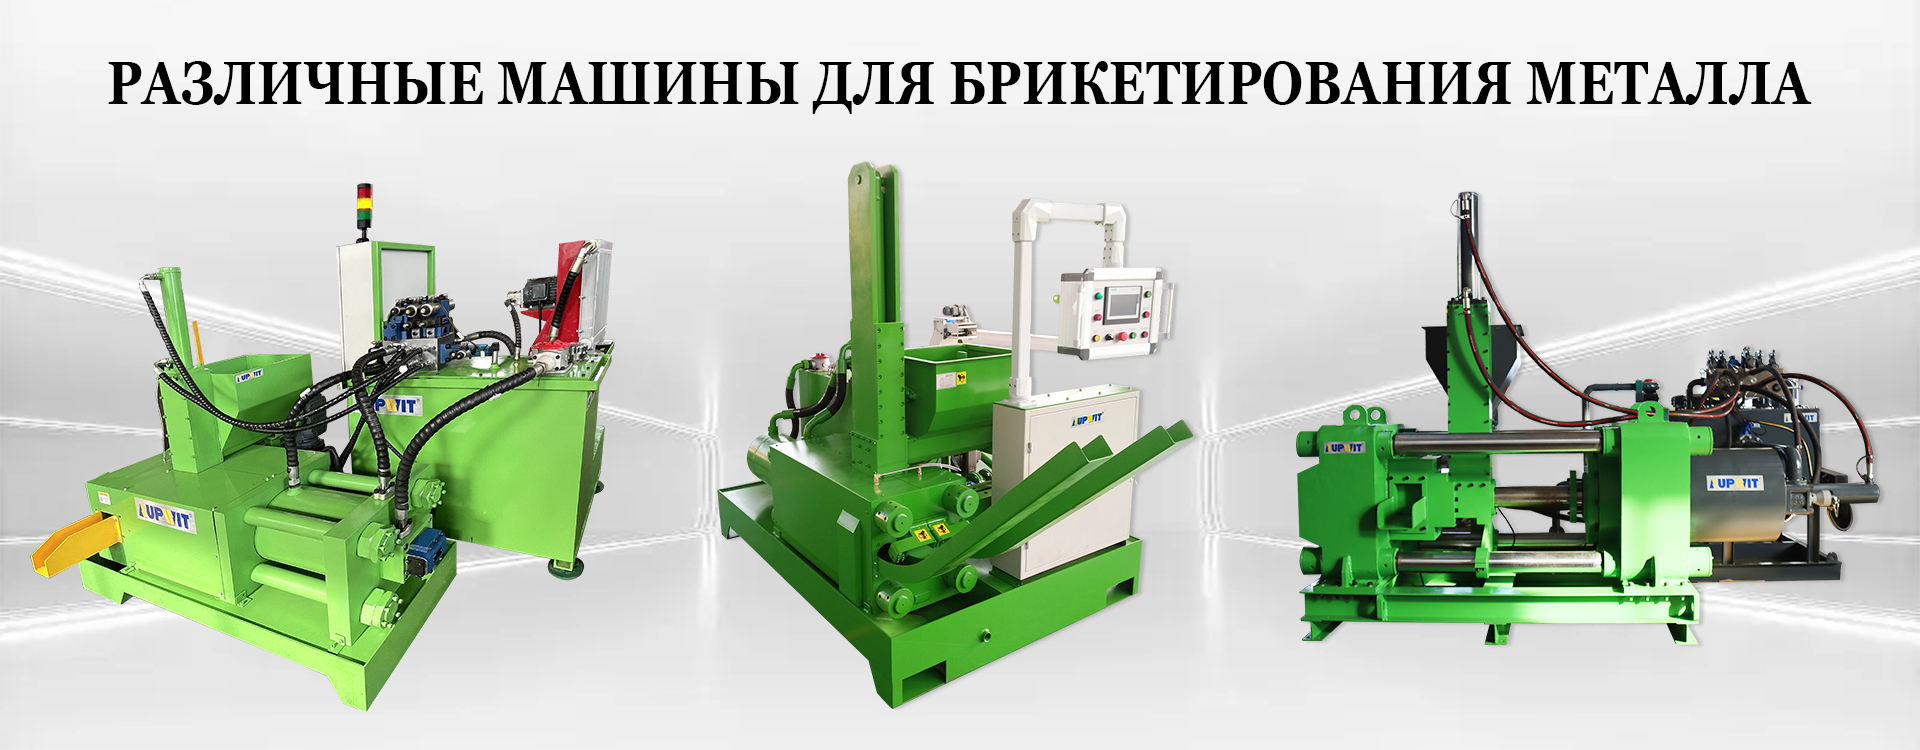
Современные установки, оснащенные системами интеллектуального контроля давления и предварительного нагрева матрицы, показывают стабильные результаты выше 4,5 г/см³. Однако, чтобы понять, какой плотности можно достичь при брикетировании титановой стружки именно на вашем заводе, нужно учесть три критических фактора, которые часто игнорируются в маркетинговых брошюрах:
В 2026 году мы видим четкий тренд на переход к «теплому» брикетированию. Это не полноценная спекание, но легкий подогрев шихты позволяет пластифицировать остатки смазки и улучшить сцепление частиц титана. Результат? Плотность растет на 15–20% без увеличения усилия пресса.
| Тип оборудования / Технология | Усилие прессования (МПа) | Средняя плотность брикета (г/см³) | % от плотности сплошного титана | Примечание |
|---|---|---|---|---|
| Старые гидравлические прессы (до 2020 г.) | 400–600 | 3,2 – 3,8 | 70–83% | Высокий процент возврата брака, хрупкость |
| Современные холодные прессы (РФ/Китай) | 800–1200 | 4,1 – 4,5 | 90–98% | Требуется идеальная очистка от СОЖ |
| Горячее брикетирование (с подогревом матрицы) | 600–900 | 4,6 – 5,1 | 99–110%* | *За счет устранения микропустот |
| Вакуумное прессование (Лабораторные условия) | >1500 | >5,2 | >115% | Экономически нецелесообразно для массового производства |
Обратите внимание на последний столбец. Цифры выше 100% не являются ошибкой физики. Они отражают тот факт, что при высоком давлении и отсутствии воздушных прослоек структура брикета становится настолько монолитной, что его кажущаяся плотность приближается к плотности литого металла, а иногда и превышает её за счет уплотнения кристаллической решетки на микроуровне (хотя это спорный момент, многие металлурги считают это погрешностью измерения объема).
Здесь я должен остановиться и сказать то, о чем молчат поставщики оборудования. Титан — металл капризный. При брикетировании, особенно если мы говорим о достижении высокой плотности, происходит колоссальный выброс энергии. Трение частиц друг о друга генерирует тепло.
Если вы задаетесь вопросом, какой плотности можно достичь при брикетировании титановой стружки, не думая о безопасности, вы играете в русскую рулетку. Мелкая титановая пыль в смеси со стружкой при давлении свыше 1000 МПа может самовоспламениться. Да, прямо внутри пресс-формы.
В 2025 году зафиксировано два инцидента на предприятиях в Свердловской области, где попытки форсировать производительность привели к возгоранию брикетов на этапе выталкивания. Почему? Потому что высокая плотность означает малую площадь поверхности для охлаждения. Брикеты, выходящие из пресса, имеют температуру до 150–200°C. На воздухе, при наличии остатков масляной эмульсии, это идеальный коктейль для термоокисления.
Что делать?
Давайте перейдем от физики к бухгалтерии. Yandex любит цифры, и ваши финансисты тоже. Внедрение линии брикетирования титана в 2026 году — это не дешевое удовольствие. Цены на оборудование стабилизировались после шока 2022–2023 годов, но инфляция и логистические издержки внесли свои коррективы.
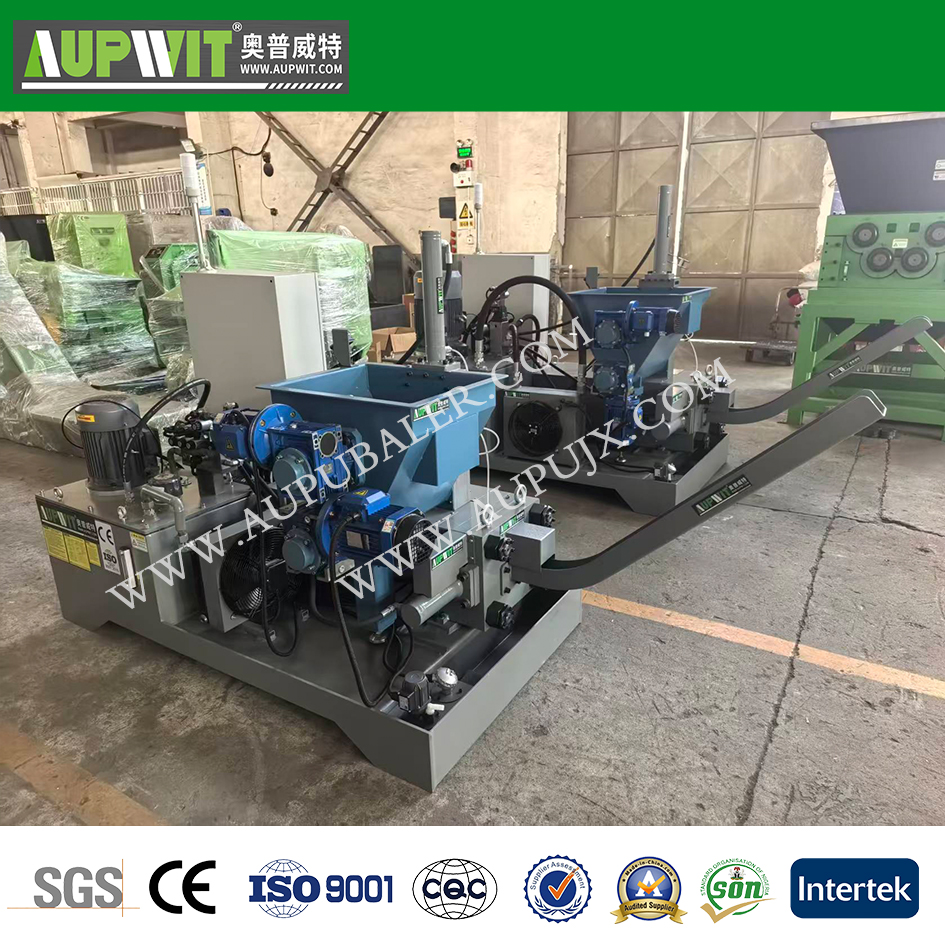
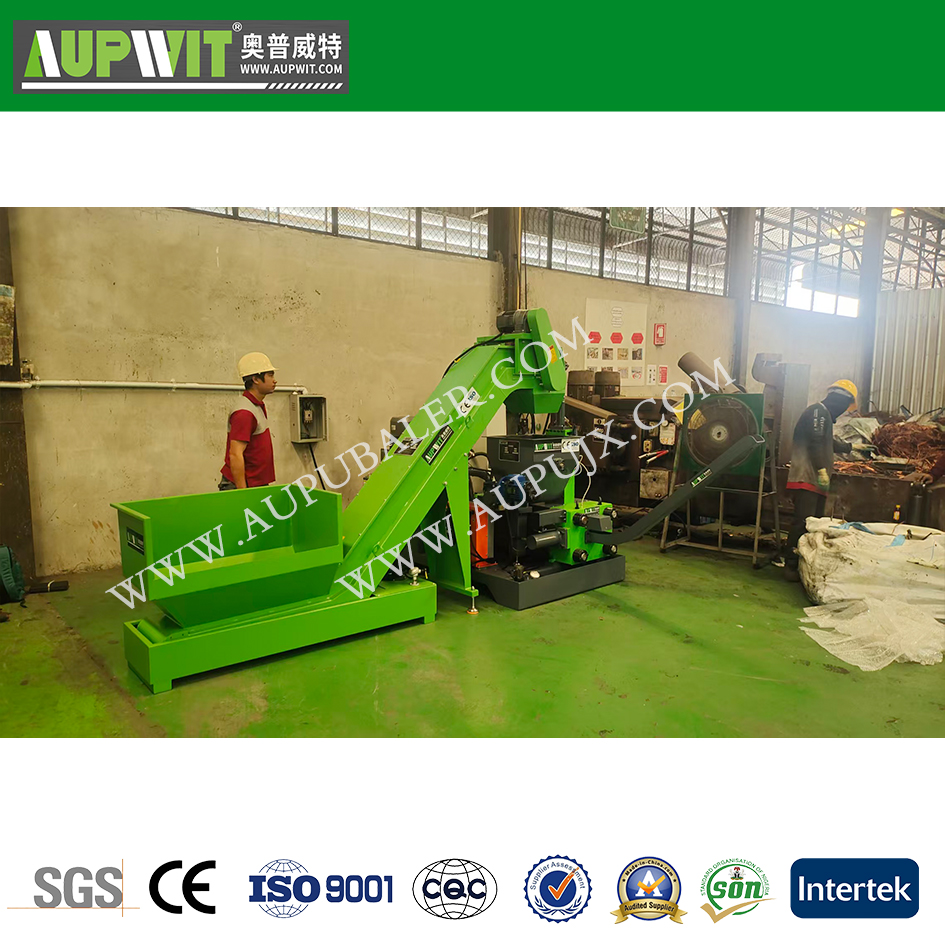
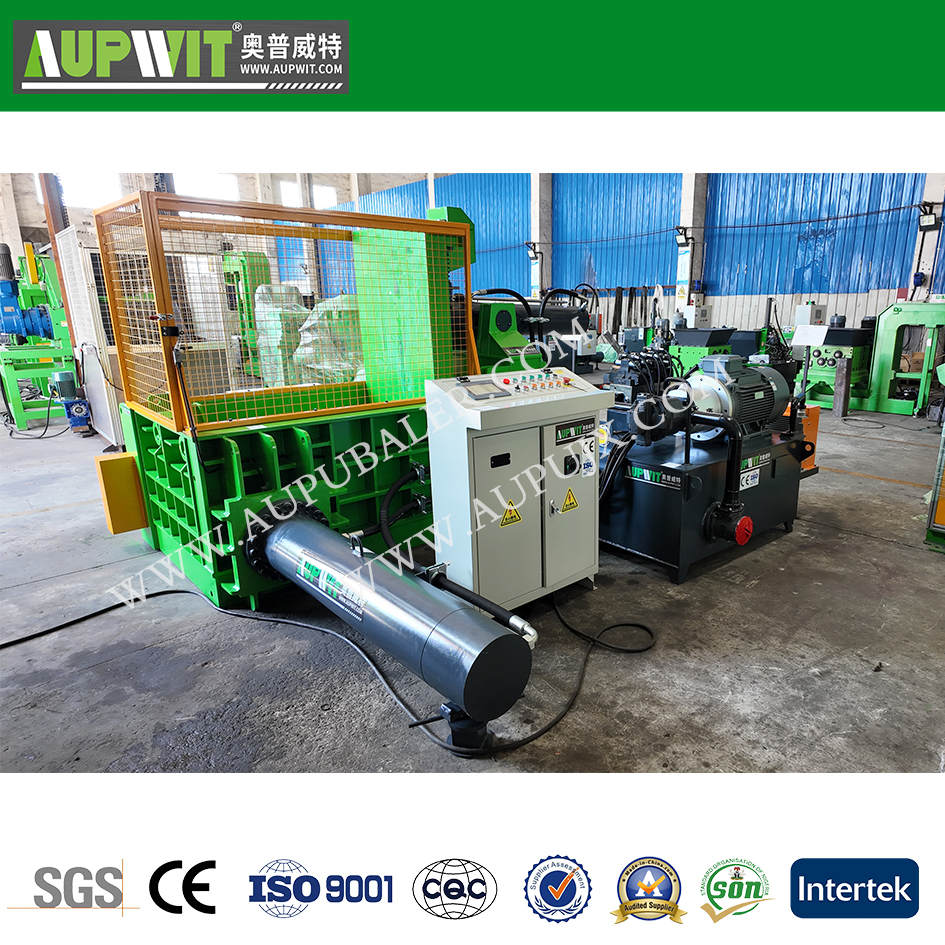
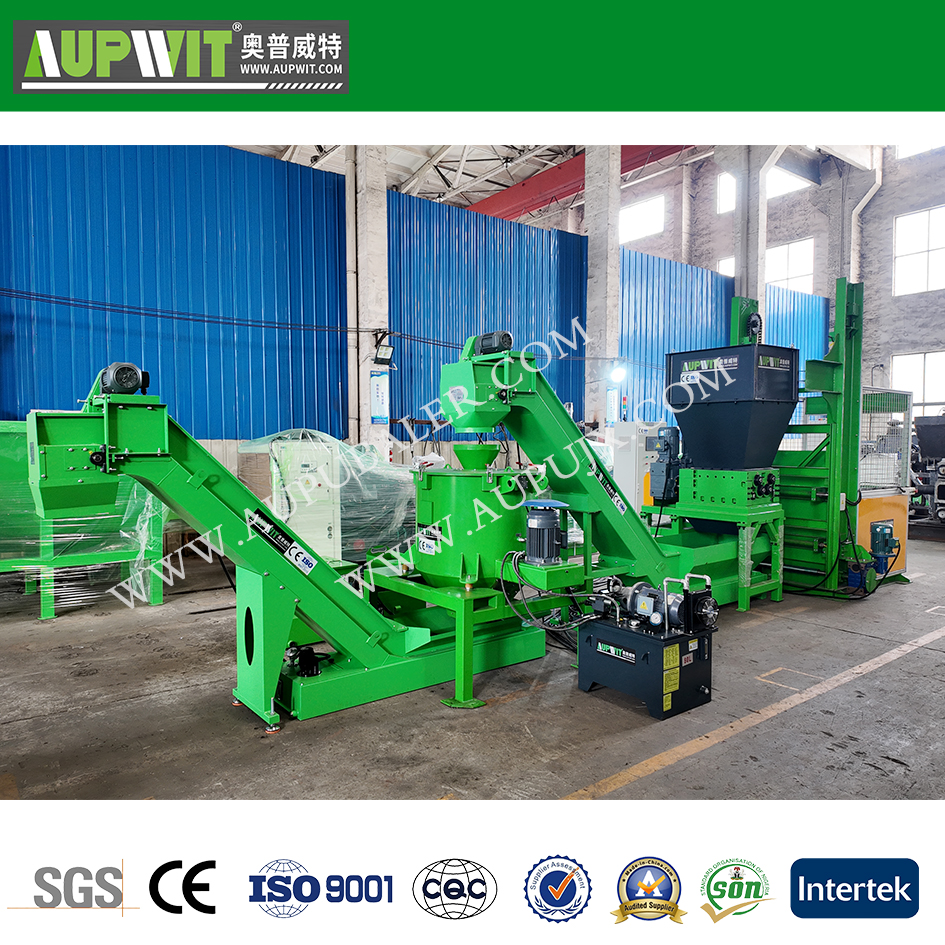
Стоимость комплексной линии (дробилка, центрифуга для отжима СОЖ, транспортер, гидравлический пресс, система удаления брикетов) варьируется в следующих пределах:
Окупаемость таких проектов при текущих ценах на титановый лом (который вырос на 30% за последние два года из-за дефицита первичного металла) составляет от 14 до 24 месяцев. Ключевой фактор здесь — не только продажа брикетов, но и экономия на логистике. Объем титановой стружки в 5–7 раз больше объема брикетов той же массы. Вы платите за перевозку воздуха, если не брикетируете.
Рынок наводнен предложениями. Как отличить реальную установку от «конструктора»? Задайте поставщику один простой вопрос: «Какой плотности можно достичь при брикетировании титановой стружки моего конкретного типа (например, стружка после фрезерования ВТ6 с использованием эмульсола)?»
Если вам называют цифру 5,5 г/см³ без уточнений — бегите. Это ложь. Если говорят «до 4,5, но давайте проведем тестовые испытания на вашей партии» — это профессионалы.
Обязательно требуйте демонстрацию работы на аналогичном материале. Видео с YouTube не подойдет. Нужен акт испытаний, подписанный технологом. В 2026 году нормой стало предоставление поставщиком услуги «шеф-монтажа» и обучения персонала. Не соглашайтесь на простую отгрузку «коробки с железом». Титановое брикетирование — это технология, требующая настройки под каждую партию сырья.
Многие забывают, что брикет — это не конечный продукт, а полуфабрикат. Его дальнейшая судьба — переплавка. И вот здесь плотность играет решающую роль.
При переплавке в вакуумно-дуговых печах (ВДП) брикеты с низкой плотностью (< 4,0 г/см³) ведут себя непредсказуемо. Они могут всплывать на поверхность расплава, окисляться и создавать неравномерность химического состава слитка. Это брак. Дорогой брак.
Брикеты с плотностью > 4,5 г/см³ тонут в расплаве быстро и равномерно. Они растворяются, как сахар в чае. Это обеспечивает гомогенность сплава. Поэтому, когда вы решаете, какой плотности можно достичь при брикетировании титановой стружки, вы на самом деле решаете вопрос качества будущего авиационного или медицинского имплантата.
Для медицинских сплавов (например, ВТ1-0, ВТ5-1) требования жестче. Допускается использование только брикетов, полученных из стружки, обработанной на станках с ЧПУ с минимальным использованием СОЖ, и прошедших глубокую очистку. Плотность таких брикетов должна быть не ниже 4,6 г/см³. Для менее ответственных конструкций (крепеж, элементы обшивки) допустима плотность от 4,0 г/см³.
Анализируя текущие патенты и разработки российских НИИ, можно с уверенностью сказать: эра чисто механического прессования уходит. Будущее за комбинированными методами.
Ожидается массовое внедрение технологий предварительного ультразвукового уплотнения шихты перед прессованием. Это позволяет удалить воздух из межстружечного пространства еще до приложения основного давления. Теоретические расчеты показывают, что это может поднять плотность брикетов до 98–99% от теоретической даже при меньших усилиях пресса.
Также стоит следить за развитием аддитивных технологий. Некоторые заводы начинают экспериментировать с использованием титановой стружки как сырья для 3D-печати после специальной сферодизации. Но это уже другая история. Пока же брикетирование остается самым экономически выгодным способом утилизации титановых отходов.
Прежде чем подписывать договор на покупку пресса, проверьте эти пункты:
В заключение хочу сказать: не верьте сухим цифрам в паспортах оборудования. Реальная плотность — это функция от культуры производства на вашем заводе. Чистота цеха, квалификация оператора, качество сортировки стружки — все это влияет на финальный результат сильнее, чем марка гидронасоса.
Ответ на вопрос, какой плотности можно достичь при брикетировании титановой стружки, лежит не в каталогах, а в цеху. Начните с аудита своей стружки, проведите тесты на арендованном оборудовании, и только потом инвестируйте миллионы. В 2026 году ошибка в выборе технологии стоит слишком дорого, чтобы позволять себе роскошь импульсивных покупок.
Помните: титан не прощает халатности. Но он щедро вознаграждает тех, кто понимает его природу. Плотный, монолитный брикет — это не просто кусок металла. Это показатель зрелости вашего производства.